
Produtos

 Explorar





Bateria de polímero de lítio
bateria poli 3mAh do li da baixa temperatura 7.150V
Bateria LiPo de 3,7V de baixa temperatura 100mAh
Bateria de polímero de lítio de baixa temperatura Conectores Molex JST Horise
Bateria de íon de lítio 7.4V 6200mAh
fabricante de bateria li po 7,4V 2000mAh
Bateria Personalizada de Polímero de Lítio com Estojo 3.7V

Bateria de armazenamento de energia
Bateria LiFePO4 BESS de 20 kWh 51.2 V 390 Ah para sistemas de armazenamento de energia e UPS
Bateria de lítio LiFePO4 de 16 kWh para ESS, EPS e BESS com certificações UL, CE e IEC
Bateria LiFePO4 de 10kWh 51.2V para armazenamento de energia em sistemas solares de 48V UL CE IEC
Bateria solar para armazenamento de energia LiFePO4 de 24V 100Ah 5kWh.
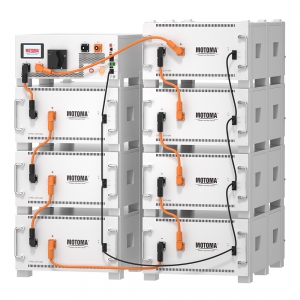
BATERIA LIFEPO4 DE ALTA TENSÃO 193KWH 113KWH TENSÃO 614V PARA ESS INDUSTRIAL EPS UPS
Pacote de baterias de lítio LiFePO4 empilháveis para montagem em rack de 614,4V 150Ah.
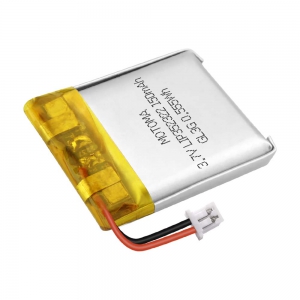
bateria poli 3mAh do li da baixa temperatura 7.150V
Faixa de temperatura de trabalho: -40 ~ 60 graus centígrados
Tensão: 3,7 V
Capacidade: 150 mAh
Ciclo de vida longo: a retenção da capacidade é >80% após 500 ciclos padrão das vezes
Baixa resistência interna
Capacida...
Bateria LiPo de 3,7V de baixa temperatura 100mAh
Faixa de temperatura de trabalho:-40~60 graus centígrados
Tensão nominal: 3,7 V
Capacidade nominal: 100 mAh
Alta densidade de energia
Excelente segurança
Pequena e leve
Bateria sem efeito de memória
Bateria ecológica
Alta consistência da bateria
Qu...
Bateria de polímero de lítio de baixa temperatura Conectores Molex JST Horise
Faixa ampla de temperatura de trabalho: -40~60 °C
Vida útil de ciclo longa: retenção de capacidade >80% após 500 ciclos padrão
Segurança excelente
Serviço personalizado
Química da bateria: Polímero de íon de lítio
Terminações: Pinos PCB (Horizontal)/(Vertical), mon...
Bateria de íon de lítio 7.4V 6200mAh
Tensão: 7.4 V
Capacidade: 6200 mAh
Alta densidade de energia
Longa vida útil
Excelente segurança
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Vida útil de ciclo excepcional
Química da bateria: Polímero de ...
fabricante de bateria li po 7,4V 2000mAh
Tensão: 7.4 V
Capacidade: 2000 mAh
Alta densidade de energia
Excelente segurança
Pequeno e leve
Bateria sem efeito memória
Bateria ecológica
Alta consistência da bateria
Química da bateria: Polímero de íon de lítio
Fábrica original de baterias lipo ...
Bateria Personalizada de Polímero de Lítio com Estojo 3.7V
Alta densidade de energia
Longa vida útil
Excelente segurança
Bateria sem efeito de memória
Serviço personalizado
Química da bateria: Polímero de Lítio
Terminações da bateria: Pinos de PC (Horizontal / Vertical), Montagem SMT (SMD), Abas de Solda, Fios, Cabos com ...
Bateria de polímero de lítio ultrafina 0,9mm
Design ultrafino.
Alta densidade de energia.
Longa vida útil.
Excelente segurança.
Química da bateria: polímero de íon de lítio
Terminações da bateria: Pinos de PC (Horizontal) / (Vertical), Montagem SMT (SMD), Abas d...
Bateria LiPo 3.7V Ultra Fina 120mAh
Design ultrafino.
Tensão nominal: 3,7 V
Capacidade nominal: 120 mAh
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Vida útil de ciclo excepcional
Química da bateria: Íon de lítio polímero
Fábrica original de bater...
Bateria LiPo Ultra Fina 3.7V 80mAh
Design ultrafino.
Tensão nominal: 3.7 V
Capacidade nominal: 80 mAh
Baixa resistência interna
Capacidade suficiente da bateria
Vida útil de ciclo excepcional
Design PCM otimizado
Conexão em série ou paralelo permitida
Excelente segurança.
Química da ...
Bateria de lítio de carregamento rápido de 3,7 V 720 mAh
Tensão nominal: 3,7 V
Capacidade nominal: 720 mAh
Faixa de temperatura de trabalho: -20 °C ~ + 60 °C
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Excelente ciclo de vida
Química da bateria...
Bateria LiPo de carregamento rápido 3,85V 110mAh
Tensão nominal: 3,85 V
Capacidade nominal: 110 mAh
Faixa de temperatura de trabalho: -20℃ ~ +60℃
Química da bateria: Polímero de íon de lítio
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Vida útil de ciclo excelent...
Bateria de Polímero de Lítio de Carregamento Rápido 2C 5C
Bateria de carregamento rápido 2C~5C.
Carrega 70% da capacidade em muito pouco tempo.
Longa vida útil do ciclo.
Boa consistência, baixa autodescarga.
Bateria de polímero de lítio sem efeito memória.
Excelente segurança, ecológica.
Química da bateria: Polímero de ...
Bateria LiPo de alta densidade 3.7V 1500mAh
Tensão nominal: 3,7 V
Capacidade nominal: 1500 mAh
Faixa de temperatura de trabalho: -20 °C ~ + 60 °C
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Excelente ciclo de vida
Química da bateri...
Bateria LiPo de alta densidade 11.1V 2000mAh
Tensão nominal: 11,1 V
Capacidade nominal: 2000 mAh
Faixa de temperatura de trabalho: -20 °C ~ + 60 °C
Capacidade suficiente da bateria
Excelente ciclo de vida
Design PCM otimizado
Na conexão em série ou na conexão paralela é ...
Bateria LiPo de alta densidade 3.8V 1300 mAh
Tensão nominal: 3,8 V
Capacidade nominal: 1300 mAh
Faixa de temperatura de trabalho: -20 °C ~ + 60 °C
Excelente cofre
Pequeno e leve
Bateria sem memória
Bateria amiga do ambiente
Alta consistência da bateria
Química da bateria...
Bateria LiPo de 3,7 V de alta densidade 7500mAh
Tensão nominal: 3,7 V
Capacidade nominal: 7500 mAh
Faixa de temperatura de trabalho: -20 °C ~ + 60 °C
Excelente cofre
Pequeno e leve
Bateria sem memória
Bateria amiga do ambiente
Design PCM otimizado
Na conexão em série ou na...
Bateria de polímero de lítio 3,7V de alta densidade 900mAh
Tensão nominal: 3,7 V
Capacidade nominal: 900 mAh
Faixa de temperatura de trabalho: -20℃ ~ +60℃
Baixa resistência interna
Capacidade de bateria suficiente
Vida útil de ciclo excelente
Design PCM otimizado
Permite conexão em série ou em paralelo
Química...
Bateria LiPo Alta Densidade 3.7V 6000mAh
Tensão Nominal: 3.7 V
Capacidade Nominal: 6000 mAh
Faixa de temperatura de trabalho: -20℃ ~ +60℃
Alta consistência da bateria
Baixa resistência interna
Capacidade suficiente da bateria
Vida útil do ciclo excepcional
Química da bateria: Polímero de Íon de L...
Bateria LiFePO4 BESS de 20 kWh 51.2 V 390 Ah para sistemas de armazenamento de energia e UPS
Modelo M91W MINI, 51.2 V 390 Ah (19.968 kWh)
Produzida com células novas Grade A
8000 ciclos com DOD de 80%
BMS inteligente com software avançado melhora o desempenho e a segurança
Suporta até 15 baterias em paralelo
Corrente máxima de carga e descarga: 200 A
...
Bateria de lítio LiFePO4 de 16 kWh para ESS, EPS e BESS com certificações UL, CE e IEC
Modelo M90, 51.2 V 320 Ah (16.384 kWh)
Produzida com células novas Grade A
8000 ciclos com DOD de 80%
BMS inteligente com software avançado para melhorar o desempenho
Suporta até 15 baterias em paralelo
Corrente máxima de carga e descarga: 200 A
Comunicação: C...
Bateria LiFePO4 de 10kWh 51.2V para armazenamento de energia em sistemas solares de 48V UL CE IEC
Modelo M88PW, 51.2V 200Ah (10.24 kWh)
Fabricada com células novas de Grau A
6000 ciclos @DOD 80%
BMS inteligente com software avançado melhora o desempenho
Suporta até 15 baterias em paralelo
Corrente máxima de carga e descarga 150A
Comunicação: CAN/RS232/RS48...
Bateria solar para armazenamento de energia LiFePO4 de 24V 100Ah 5kWh.
Potência nominal 25.6V 200AH (5.12kWh)
Fabricado com células novas Grau A
6000 ciclos @DOD 80%
BMS inteligente com software avançado melhora o desempenho
Suporte paralelo para até 15 baterias
Corrente máxima de carga e descarga 150A
Comunicação: CAN/RS232/RS48...
BATERIA LIFEPO4 DE ALTA TENSÃO 193KWH 113KWH TENSÃO 614V PARA ESS INDUSTRIAL EPS UPS
Modelo: HV-M113
Tensão: 358V 409V 512V 614V Opcional
Capacidade: 113kWh 129kWh 161kWh 193kWh
Fabricado com células novas de grau A
8000 ciclos
BMS inteligente melhora o desempenho
Suporta até 8 baterias em paralelo
Corrente máxima de carga e descarga: 150...
Pacote de baterias de lítio LiFePO4 empilháveis para montagem em rack de 614,4V 150Ah.
Potência nominal 614,4 V 150 AH (92,16 KWH)
Feito com células novas de Grau A
>6000 ciclos a 80% de profundidade de descarga
BMS inteligente melhora o desempenho
Suporta ligação em paralelo de até 10 baterias
Corrente máxima de carga e descarga 100A
Ecrã pa...
Soluções
Soluções
Suporte
Suporte
Contacto
Contacto


